

 АНГЛ
 英语
 中文简体
 阿拉伯语
 АНГЛ
Производитель компаундов, использующий двухшнековую линию диаметром 40 мм, редко получает одну и ту же гранулу дважды после перемещения одного и того же состава ТПЭ в машину диаметром 75 мм. Твердость по Шору А снижается на две-три единицы, масло мигрирует на поверхность окатышей, и стренга прилипает к конвейеру. Диаметр винта редко является реальной причиной. Обычно менялись плотность крутящего момента, производительность подачи жидкости и путь охлаждения между матрицей и гранулятором.
Вот краткий ответ: сначала определите плотность крутящего момента, затем архитектуру подачи, а затем маршрут гранулирования. В рецептуре ТПЭ эти три решения взаимодействуют гораздо сильнее, чем в жестком ПВХ или ненаполненном полипропилене, поскольку расплав мягкий, рецептура часто содержит от 30 до 50 процентов масла по весу, а полимер либо слабо сшит, либо не сшит вообще.
В разделах ниже рассматривается каждое решение по порядку, с учетом допусков, ограничений и компромиссов в цехах, которые фактически определяют, выдерживает ли линия норму.
Контент
- 1 Что отличает компаунд TPE от компаунда для жестких пластиков
- 2 Плотность крутящего момента — первая характеристика, которую необходимо исправить
- 3 Архитектура подачи: впрыск масла, наполнители и боковые питатели
- 4 Температура плавления, сдвиг и выход летучих веществ
- 5 Гранулирование: стренга, водяное кольцо или под водой
- 6 Как комплексная линия компаундирования ТПЭ сочетается друг с другом
- 7 Часто задаваемые вопросы о рецептуре ТПЭ
Что отличает компаунд TPE от компаунда для жестких пластиков
ТПЭ — это семейство, а не отдельный полимер. Марки стирольных блок-сополимеров, изготовленных на основе SEBS или SEPS, динамически вулканизированного TPV, смесей термопластичных олефинов и ТПУ, все проходят через линию компаундирования, и каждый из них требует от бочки чего-то своего.
Марка на основе SEBS обычно содержит от 100 до 200 частей парафинового технологического масла. Это масло необходимо вдавить в резиновый средний блок, не разрушая концевые блоки из полистирола, которые придают материалу прочность. TPV содержит каучуковую фазу, которую необходимо разрезать достаточно сильно, чтобы диспергировать равномерно, но не настолько сильно, чтобы она разложилась. ТПУ чувствителен к влаге, а остаточная вода в сырье приводит к образованию пузырьков, дефектам поверхности и измеримой потере механических свойств.
| Семейство ТПЭ | Основная задача компаундирования | Спрос на кормление | Типичный маршрут гранулирования |
|---|---|---|---|
| SEBS/SEPS, маслорасширенное | Распределите масло в резиновой фазе, не разрушая твердые блоки. | Последующий впрыск жидкости плюс гравиметрическая подача полимера | Водяная кольцевая резка с горячей торцевой поверхностью или резка под водой |
| ТПВ (ПП/ЭПДМ) | Динамическая вулканизация при контролируемом сдвиге и времени пребывания. | Точная дозировка лечебных средств и масел. | Подводное гранулирование |
| ТПО смеси | Равномерно распределите наполнитель и пигмент. | Боковой питатель для талька или карбоната кальция. | Прядь или водное кольцо |
| TPU | Контролируйте влажность и ограничивайте тепловую историю | Сухой корм, герметичная транспортировка | Подводное гранулирование |
Общей нитью является то, что большинство составов ТПЭ содержат как минимум два потока, которых нет в жестких пластиковых компаундах: жидкость и порошок с низкой объемной плотностью. Подача этих двух потоков в расплав с контролируемой скоростью является самым важным фактором, определяющим стабильную работу линии в течение полной смены. Та же логика управляет процессами реакционной экструзии, когда полимер встраивается в цилиндр, а не просто расплавляется, как описано в работе Линии реакционной экструзии ТПУ .
Плотность крутящего момента — первая характеристика, которую необходимо исправить
Удельный крутящий момент является наиболее полезным показателем для сравнения двухвинтовых машин совместного вращения. Он рассчитывается как крутящий момент на каждом валу, разделенный на куб межосевого расстояния и выражаемый в Нм/см³. Обычная машина для компаундирования имеет расход около 9 Нм/см³. В конструкциях с высоким крутящим моментом крутящий момент достигает от 11 до 13,5 Нм/см³, а компания Kunwei заявляет, что ее машина, ориентированная на компаундирование, достигает 14 Нм/см³.
Рисунок 1: Широко используемые классы крутящего момента для двухшнековых машин совместного вращения с показателем 14 Нм/см³, заявленным Kunwei для своей серии компаундеров.
Плотность крутящего момента напрямую преобразуется в свободный объем и полезную скорость шнека. Для поглощения 150 частей масла на час требуется достаточный свободный объем, чтобы жидкость могла быть поглощена без скопления на матрице. Чтобы сохранить термочувствительный эластомер в целости и сохранности, необходимо достичь необходимой работы смешивания при низких оборотах. Машина с более высоким крутящим моментом выполняет обе работы одновременно, поскольку та же производительность достигается при меньшем количестве оборотов, поэтому каждый килограмм ТПЭ испытывает меньшую общую историю сдвига.
Вот почему двухшнековые экструдеры с высоким крутящим моментом стали выбором по умолчанию для компаундов TPE и TPV, а не в качестве дополнительной модернизации. Компромисс является механическим: шлицевые валы, подшипники коробки передач и винтовые элементы должны быть рассчитаны на нагрузку, поэтому заявление о 14 Нм/см³ является достоверным только в том случае, если вся трансмиссия сконструирована в соответствии с этой нагрузкой.
 Серия KTS High Performance Технические параметры Посмотреть продукт →
Архитектура подачи: впрыск масла, наполнители и боковые питатели
Большинство линий TPE, которые не достигают номинальной мощности, ограничены на входе, а не на винте. Три решения о кормлении имеют наибольшее значение.
Точка впрыска жидкости
Масло впрыскивается в секцию цилиндра после уплотнения расплава, а не в питающую горловину. Линия впрыска должна иметь обогрев, а расход должен контролироваться шестеренчатым насосом или гравиметрическим дозатором, а не силой тяжести. Типичная рецептура SEBS содержит от 100 до 200 частей парафинового масла, поэтому сразу же видны колебания твердости по Шору в несколько процентов.
Добавление порошка и наполнителя
Тальк, карбонат кальция, антипирены и цветные порошки имеют низкую объемную плотность и имеют тенденцию к псевдоожижению в подающем канале, что приводит к истощению шнека и вызывает помпаж. Боковой питатель, создающий небольшое отрицательное давление на входе, уплотняет порох при его попадании в ствол, повышая эффективную объемную плотность и стабилизируя скорость подачи.
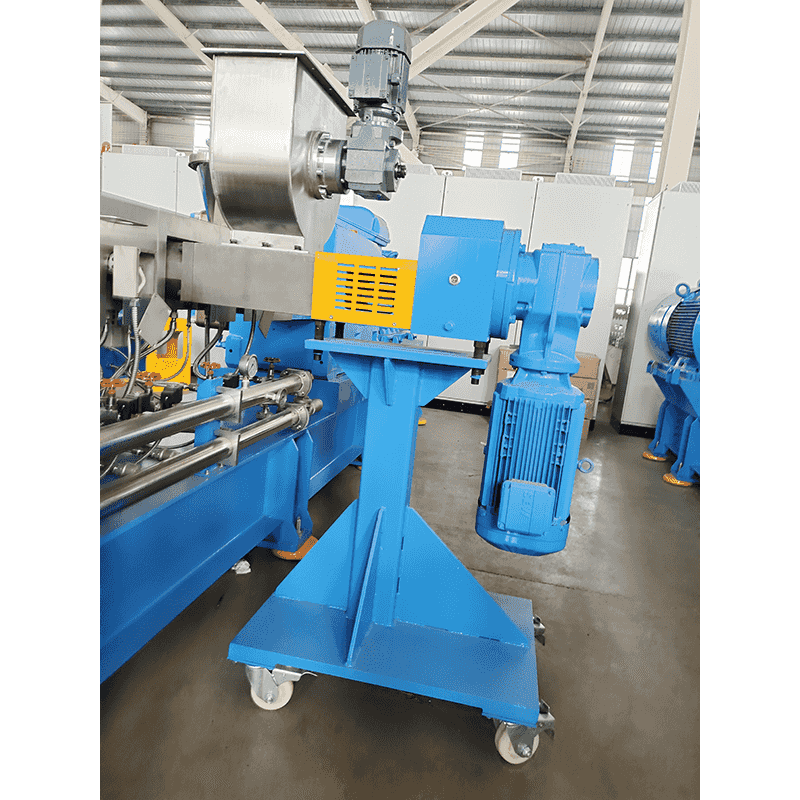 Боковая подача Боковой питатель используется для принудительной подачи порошка, коротковолокнистых материалов или премикса, что позволяет гибко удовлетворить технологические потребности или увеличить объем подачи. В... Посмотреть продукт →
Гравиметрический контроль
Питатели с потерей веса являются стандартными для линий TPE, поскольку они автоматически корректируют дрейф плотности между партиями наполнителя и постепенное изменение объемной плотности гранул при изменении содержания масла. Объемная подача адекватна только в том случае, если рецептура фиксирована и сырье поступает из одного квалифицированного источника.
Температура плавления, сдвиг и выход летучих веществ
Расплавы ТПЭ мягкие и чувствительны к нагреву, поэтому профиль цилиндра обычно поднимается до пика смешения, а затем снова падает перед фильерой. Высокая температура штампа делает расплав слишком жидким, чтобы его можно было аккуратно разрезать, а слишком холодный штамп повышает давление на головке и может вызвать разрушение расплава.
Рисунок 2: Иллюстративные заданные значения для маслонаполненного состава SEBS с холодной зоной подачи, пиком смешивания вблизи третьей зоны и падающим профилем по направлению к головке.
Два вакуумных порта являются типичными для линии TPE. Первый располагается сразу после зоны впрыска масла и удаляет легкие летучие вещества и влагу, переносимые наполнителем. Второй расположен рядом с головкой для удаления остатков воды. Использование обоих портов при одинаковом уровне вакуума является распространенной ошибкой; выходному порту обычно требуется более сильный вакуум, поскольку расплав тоньше, а свободная поверхность меньше.
Гранулирование: стренга, водяное кольцо или под водой
Маршрут гранулирования определяет уровень пыли, форму гранул и то, сколько внимания оператора требует линия.
| Маршрут | Как это работает | Лучше всего подходит | Следите за |
|---|---|---|---|
| Стренга с конвейером воздушного охлаждения | Расплав выходит из фильеры, охлаждается на длинном конвейере, затем разрезается стренговым гранулятором. | Производительность от низкой до средней, простой визуальный контроль качества расплава. | Богатые нефтью сорта прилипают к поясу; более высокий уровень пыли |
| Горячая торцевая резка водяного кольца | Гранулы разрезаются на лицевой стороне матрицы и бросаются во вращающееся водяное кольцо. | Средняя производительность, круглые окатыши, умеренные капитальные затраты | Контроль температуры на лицевой стороне должен быть жестким |
| Подводное гранулирование | Резка происходит в камере, наполненной водой, непосредственно на матрице. | Высокая производительность, закрытая система, низкий уровень пыли, подходит для мягких расплавов. | Более высокие капитальные затраты; необходима очистка воды и замена сеток |
Для богатых нефтью марок SEBS обычно предпочтительнее использовать водяное кольцо и подводную резку, поскольку гранулы закаливаются в момент разрезания, что фиксирует форму до того, как масло сможет мигрировать. Грануляция стренги все еще имеет место в опытных работах и в мелкосерийном производстве, где возможность увидеть стренгу стоит больше, чем дополнительная производительность.
 Подводное гранулирование Горячая резка поверхности подводной матрицы означает, что материал разрезается на частицы в воде и следует непосредственно за потоком воды в трубопровод для охлаждения и формования. Посмотреть продукт →
Как комплексная линия компаундирования ТПЭ сочетается друг с другом
Линия TPE работает в фиксированной последовательности, и каждый этап ограничивает следующий. Питатели задают соотношение, боковой питатель устанавливает скорость наполнителя, экструдер устанавливает работу смешивания, а гранулятор устанавливает конечную форму частиц.
Рисунок 3: Схематическое расположение линии компаундирования ТПЭ: от гравиметрической подачи через двухшнековый экструдер до гранулятора.
Выбор диаметра шнека соответствует требуемой производительности, а не наоборот. Диапазон машин примерно от 8 мм до 177 мм охватывает все: от лабораторных испытаний с производительностью нескольких килограммов в час до полного промышленного производства, и испытания на небольшой машине должны проводиться с тем же удельным крутящим моментом и тем же временем воздействия, что и производственная установка, иначе масштабирование не будет устойчивым.
Часто задаваемые вопросы о рецептуре ТПЭ
Это смешивание в расплаве термопластической эластомерной основы, такой как SEBS, SEPS, TPV или TPU, с технологическим маслом, наполнителем, антиоксидантом и красителем с последующим гранулированием в сыпучие гранулы, которые можно подвергать литью под давлением или экструдировать.
Шнек с большим свободным объемом, смесительными блоками для распределительного смешивания, короткой диспергирующей секцией и уплотнением из расплава, расположенным перед отверстием для впрыска масла. Мягкие расплавы ТПЭ обычно теряют качество из-за агрессивных элементов сдвига.
Масло не полностью впиталось перед матрицей. Перед резкой убедитесь, что точка впрыска находится за надлежащим уплотнением расплава, что вакуумный порт ниже по потоку работает и что температура фильеры позволяет стренге или поверхности фильеры облезть перед резкой.
В составе ТПЭ каучуковая фаза остается несшитой и просто размягчается маслом. При производстве ТПВ каучуковая фаза сшивается внутри экструдера, в то время как пластиковая фаза остается термопластичной, что требует более точного дозирования отверждающего вещества и контроля времени пребывания.
Производственные линии обычно используют от 100 до 200 частей парафинового масла марок SEBS, что составляет примерно половину готового соединения по весу. Кроме того, ограничивающим фактором обычно является мощность охлаждения расплава, а не система впрыска.
Часто да, но это требует проверки. Критическими моментами являются объем без шнека, наличие нижнего впрыскивающего порта и вакуумных портов, номинальный крутящий момент редуктора и способность гранулятора обрабатывать мягкий, слегка липкий расплав.


