

 АНГЛ
 英语
 中文简体
 阿拉伯语
 АНГЛ
Безгалогенный малодымный состав оболочки обычно содержит от 55 до 65 процентов по весу тригидроксида алюминия или дигидроксида магния. Когда этот минерал не полностью деагломерирован и не смачивается расплавом полимера, кабель по-прежнему выглядит на катушке идеально. Проблема появляется позже: неудачный тест на плотность дыма, растрескивание при холодном изгибе или медленное падение сопротивления изоляции после ускоренного старения.
Вот почему электрические кабельные компаунды лучше всего понимать как совместный продукт рецептуры и процесса. Рецепт устанавливает цель; линия компаундирования решает, действительно ли пеллета доставляет ее. Геометрия шнека, боковая подача наполнителей, контроль температуры и соответствующая система гранулирования вместе определяют качество дисперсии, уровень влажности и консистенцию от партии к партии.
В этой статье описаны основные семейства компаундов, требования к производительности, которым они должны соответствовать, точки, в которых компаундирование чаще всего не удается, а также то, что следует проверить при выборе производственной линии.
Контент
- 1 Что считается соединением электрического кабеля
- 2 Требования к эффективности, которым должно удовлетворять соединение
- 3 Почему загрузка и дисперсия наполнителя определяют характеристики кабеля
- 4 Выбор двухвинтовой линии компаундирования кабельных компаундов
- 5 Кормление: где высокие дозы наполнителя успешны или неэффективны
- 6 Гранулирование и последующая обработка
- 7 Практический контрольный список выбора
- 8 Часто задаваемые вопросы о соединениях электрических кабелей
- 8.1 Вопрос 1. Из чего состоят электрические кабельные соединения?
- 8.2 В2. В чем разница между кабельными компаундами ЛСЖ и ПВХ?
- 8.3 Вопрос 3. Почему удельный крутящий момент имеет значение при экструзии кабельного компаунда?
- 8.4 Вопрос 4. Какую загрузку наполнителя может выдержать двухшнековый экструдер?
- 8.5 Вопрос 5. Как предотвратить появление влаги и пустот в гранулах кабельного компаунда?
- 8.6 Вопрос 6. Какая система гранулирования лучше всего подходит для кабельных компаундов LSZH?
Что считается соединением электрического кабеля
Этот термин охватывает каждую инженерную полимерную систему, используемую внутри или вокруг кабеля: изоляцию проводника, полупроводниковые экраны, подкладочные компаунды и внешнюю оболочку. Эти семейства гораздо больше различаются по содержанию наполнителя, чем по базовому полимеру, и именно этот факт определяет выбор оборудования.
| Сложная семья | Типичный базовый полимер | Основная функция | Уровень наполнителя или присадки |
|---|---|---|---|
| Изоляция и оболочка из ПВХ | ПВХ с пластификатором | Общая проводка, гибкие шнуры | 20-50 частей карбоната кальция плюс пластификатор |
| Силовая изоляция из сшитого полиэтилена | ПЭНП или полиэтилен с привитым силаном | Изоляция среднего и высокого напряжения | Менее 2 процентов (антиоксидант, сшивающий агент) |
| Оболочка HFFR/LSZH | Смеси EVA, LLDPE, EPDM | Огнестойкая оболочка с низким дымообразованием | 55-65 процентов ATH или MDH |
| Полупроводниковое экранирование | Сополимер ЭВА или ЭВА. | Проводящий экран вокруг проводника и изоляции | 30-40 процентов проводящей сажи |
| Специальные куртки | ТПУ, ПА12, ПБТ | Устойчивость к истиранию, маслу и порезам | 5-25 процентов добавок |
Практическим следствием является то, что одна линия редко подходит всем. Машина, рассчитанная на 60-процентное заполнение ATH, имеет совершенно другие требования к подаче, крутящему моменту и защите от износа, чем машина с ненаполненной изоляцией из сшитого полиэтилена, и переключение между ними без изменения конфигурации винтов обычно обходится дороже, чем экономия при планировании.
Требования к эффективности, которым должно удовлетворять соединение
Кабельные стандарты представляют собой фиксированный список измеримых целей. Соединение, которое не соответствует ни одному из них, не пройдет одобрение типа, как бы хорошо оно ни работало на экструдере.
- Диэлектрическая прочность и объемное сопротивление проверены до и после старения воды.
- Огнестойкость, выраженная как предельный кислородный индекс и подтвержденная испытаниями на огнестойкость одной горелки.
- Плотность дыма и токсичность — определяющие требования к маркам LSZH и HFFR, используемым в туннелях, станциях, больницах и центрах обработки данных.
- Выделение галогенных кислых газов измерено в соответствии со стандартами IEC 60754 и EN 50267 для спецификаций без галогенов.
- Механические свойства: прочность на разрыв, удлинение при разрыве, горячая деформация и холодный изгиб при низкой температуре.
- Устойчивость к старению: сохранение удлинения после старения в печи, а также стойкость к маслу, озону и ультрафиолетовому излучению, где это необходимо.
Диаграмма представляет собой качественное сравнение отраслей, а не цифровую спецификацию, и она объясняет, почему ни одна семья не выигрывает везде. Марки HFFR лидируют по огнестойкости и уступают по стоимости и гибкости. ПВХ лидирует по стоимости и простоте обработки, а также уступает по дымности и содержанию галогенов. Сшитый полиэтилен обладает лучшими диэлектрическими свойствами и сам по себе практически не обладает огнестойкостью.
Почему загрузка и дисперсия наполнителя определяют характеристики кабеля
В безгалогенных системах используются эндотермические минеральные наполнители. Тригидроксид алюминия начинает выделять воду при температуре примерно выше 200 градусов по Цельсию, а дигидроксид магния — примерно при температуре выше 300 градусов по Цельсию. Это устанавливает узкое окно обработки: расплав должен быть достаточно горячим, чтобы смочить и диспергировать наполнитель, но при этом достаточно холодным, чтобы наполнитель не разлагался внутри цилиндра. Поддержание температуры зоны в пределах плюс-минус 2 градуса Цельсия — вполне реальная цель на хорошо контролируемой линии, и это одно из наиболее явных отличий стабильного процесса от нестабильного.
Качество дисперсии контролирует сразу три результата. Агломераты ведут себя как локальные зоны, богатые топливом, и снижают огнестойкость. Несмоченные частицы становятся точками зарождения трещин и сокращают удлинение при разрыве. Плохое смачивание также проявляется в виде дефектов поверхности готового кабеля. На практике наибольшее значение имеют два рычага: обработка поверхности наполнителя силаном или титанатом связующего агента для снижения межфазного натяжения и требуемого крутящего момента, а также стратегия раздельной подачи, при которой полимер плавится первым, а часть наполнителя добавляется позже.
Выбор двухвинтовой линии компаундирования кабельных компаундов
Двухшнековые экструдеры с сонаправленным вращением и взаимозацеплением доминируют в производстве кабельных смесей, поскольку они сочетают в себе транспортировку, плавление, дисперсионное смешивание, распределительное смешивание и удаление летучих веществ в одной машине с регулируемым профилем шнека. Три технических показателя определяют, может ли данная машина удерживать сильнонаполненный состав при производительной производительности: удельный крутящий момент в Нм на кубический сантиметр, диаметр шнека и соотношение внешнего и внутреннего диаметров, а также баланс между производительностью и временем пребывания.
Удельный крутящий момент является наиболее полезным индикатором для наполненных компаундов. Более высокий крутящий момент означает больше полезной работы на один оборот до того, как вал шнека достигнет своего предела, что оставляет место для блоков для замешивания, которые фактически разрушают агломераты наполнителя, а не просто транспортируют их. Высокопроизводительная серия KTS компании KUNWEI построена на основе этого требования: компания указывает максимальный удельный крутящий момент 14 Нм/см³ для своих машин для компаундирования и диапазон диаметров цилиндра от 8 мм до 177 мм, охватывающий лабораторные испытания и промышленное производство.
 Высокопроизводительная серия KTS Технические параметры Посмотреть продукт →
Конфигурация винтов не является фиксированной функцией. Для рецептуры с 60-процентным содержанием ATH в обычной компоновке конвейерные элементы чередуются с расположенными в шахматном порядке блоками для замешивания и включают по меньшей мере одно входное и одно выходное вакуумное отверстие для удаления летучих веществ для удаления влаги, выделяемой наполнителем.
Механика смешивания, лежащая в основе этого выбора, более подробно рассматривается в этой технической заметке о Поведение при сдвиге и смешивании на линии грануляции с высоким содержанием наполнителей большой производительности , что напрямую относится к сильнонаполненным маркам кабельной оболочки.
Кормление: где высокие дозы наполнителя успешны или неэффективны
Большинство проблем с дисперсией, которые выглядят как проблемы с конструкцией шнека, на самом деле возникают в подающем канале. Кормушки с потерей веса обеспечивают точность на уровне плюс-минус 0,5 процента от установленной нормы, но точность – это не то же самое, что постоянство. Порошки с низкой насыпной плотностью, высоким поглощением влаги или широким распределением частиц по размерам могут образовывать мостики, смывать или пульсировать, и на выходе экструдера просто получается нестабильный состав.
При загрузке наполнителя примерно 40 процентов разделение корма между основным горлом и боковым питателем, расположенным ниже по потоку, является стандартной практикой. Полимер плавится первым, и в уже вязкий расплав вводится наполнитель, что снижает пики крутящего момента и улучшает смачивание. Боковой питатель, использующий подачу под отрицательным давлением, также повышает эффективную объемную плотность легких порошков, таких как ATH, поэтому за один оборот шнека в расплав попадает больше наполнителя.
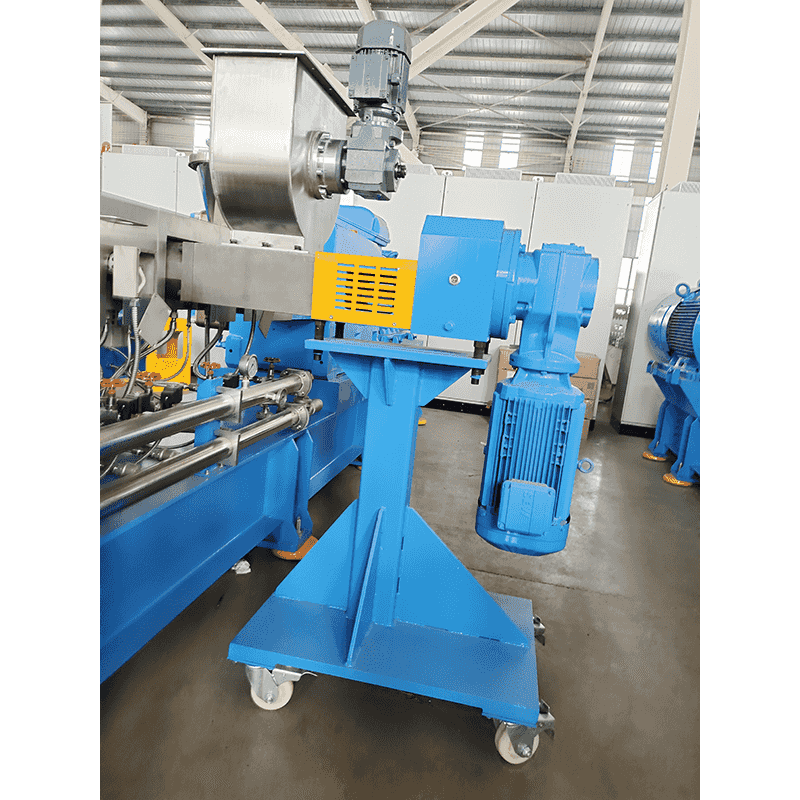 Боковая подача Боковой питатель используется для принудительной подачи порошка, коротковолокнистых материалов или премикса, что позволяет гибко удовлетворить технологические потребности или увеличить объем подачи. В... Посмотреть продукт →
Для сильнонаполненных кабельных смесей комплект подачи обычно включает в себя основной питатель с потерей веса для премикса полимеров и добавок, боковой питатель для минерального наполнителя и точку впрыска жидкости для связующих агентов или технологических добавок, если этого требует рецептура.
Гранулирование и последующая обработка
Выбор гранулятора зависит от рецептуры, а не наоборот. Грануляция стренги остается наиболее экономичным способом для наполнителей с низким и средним содержанием и позволяет операторам легко визуально контролировать качество дисперсии. Водяная кольцевая резка горячей торцевой поверхностью подходит для ПВХ и других термочувствительных соединений. Для подводного гранулирования подходят марки HFFR и LSZH с высоким содержанием наполнения, поскольку поверхность матрицы разрезается сразу же в воде, что приводит к получению однородных сферических гранул, более низкому уровню пыли и меньшему отложению на матрице липких расплавов с низкой вязкостью.
 Подводное гранулирование Горячая резка поверхности подводной матрицы означает, что материал разрезается на частицы в воде и следует непосредственно за потоком воды в трубопровод для охлаждения и формования. Посмотреть продукт →
Далее по потоку вибрационное сито удаляет мелкие частицы и гранулы большего размера, а система хранения и транспортировки защищает готовую смесь от проникновения влаги. Этот последний момент легко недооценить: кабельный компаунд, который выходит за пределы линии согласно спецификации, все равно может выйти за пределы допуска после нескольких недель хранения в открытом контейнере, особенно если доля наполнителя высока.
Если существующая линия модернизируется, а не строится с нуля, та же логика применима ко всей последовательности от подачи до просеивания. Полезным справочником является этот план линия по производству грануляции с высоким содержанием наполнителей большой производительности , который показывает, как на практике последовательность отдельных участков процесса.
Практический контрольный список выбора
При сравнении оборудования для компаундирования кабельных компаундов это те моменты, которые отделяют работающую линию от той, которая требует постоянного внимания.
- Прежде чем принять решение, опустите на испытательную линию поставщика реальный состав, а не обычный полиолефин; заполненные системы ведут себя совсем иначе, чем незаполненные.
- Подтвердите запас крутящего момента при целевой производительности, а не при опубликованном максимуме машины.
- Проверьте, обрабатывается ли заполнение более 40 процентов боковым питателем с достаточной пропускной способностью для порошков с низкой насыпной плотностью.
- Проверьте допуск на контроль температуры во всех зонах цилиндра, поскольку минеральные наполнители устанавливают жесткий верхний предел.
- Подбирайте систему гранулирования в зависимости от вязкости и липкости расплава, а не только от размера машины.
- Спросите о защите от износа винтов и цилиндров, а также о сроках поставки запасных частей для быстроизнашивающихся компонентов.
Часто задаваемые вопросы о соединениях электрических кабелей
Вопрос 1. Из чего состоят электрические кабельные соединения?
Базовый полимер, такой как ПВХ, ПЭНП, ЭВА или EPDM, в сочетании с минеральными наполнителями, антипиренами, стабилизаторами, связующими веществами, красителями и технологическими добавками. Точный рецепт зависит от того, используется ли компаунд для изоляции, полупроводникового экрана или внешней оболочки.
В2. В чем разница между кабельными компаундами ЛСЖ и ПВХ?
Соединения ПВХ используют хлор для обеспечения огнестойкости и при горении выделяют газообразную галогеновую кислоту и густой дым. В составах LSZH (с низким содержанием дыма и без галогенов) вместо этого используются минеральные наполнители, такие как ATH или MDH, которые производят гораздо меньше дыма и не содержат галогеновой кислоты, при более высокой стоимости материала и более высоком содержании наполнителя.
Вопрос 3. Почему удельный крутящий момент имеет значение при экструзии кабельного компаунда?
Удельный крутящий момент определяет, какую работу смешивания может выполнить шнек за один оборот. Безгалогенные антипирены требуют сильного дисперсионного перемешивания для разрушения агломератов наполнителя, а машина с низким крутящим моментом не может выдержать это при производительности.
Вопрос 4. Какую загрузку наполнителя может выдержать двухшнековый экструдер?
Современные двухшнековые линии с сонаправленным вращением обычно используют рецептуры HFFR и LSZH с содержанием минерального наполнителя от 55 до 65 процентов по весу, при условии, что подача разделена между основным и боковым питателями и что температурный профиль позволяет избежать преждевременного разложения наполнителя.
Вопрос 5. Как предотвратить появление влаги и пустот в гранулах кабельного компаунда?
Используйте вакуумное удаление летучих веществ в экструдере, храните наполнитель в сухом месте и герметизируйте готовые гранулы от попадания влаги. Пустоты и поверхностные дефекты обычно возникают из-за попадания влаги вместе с наполнителем или из-за недостаточной способности к удалению летучих веществ.
Вопрос 6. Какая система гранулирования лучше всего подходит для кабельных компаундов LSZH?
Подводное гранулирование является распространенным выбором для высоконаполненных, маловязких расплавов HFFR и LSZH, поскольку резка происходит непосредственно на поверхности матрицы в воде, что дает однородные гранулы и уменьшает образование пыли и скопление пыли.


