

 АНГЛ
 英语
 中文简体
 阿拉伯语
 АНГЛ
Линия по производству ПП-картона, производящая лист толщиной 1,5 мм со скоростью 350 кг/ч, утром работает нормально, затем после замены ситового пакета толщина снижается на 0,2 мм. Оператор обращается к регулятору вытягивания, но настоящей причиной обычно является потеря стабильности температуры головки по мере изменения противодавления экструдера. При экструзии плит ПП и ПЭ качество зависит от всей линии — экструдера, матрицы, стопки валков, охлаждающего конвейера и резака — работающих как единая система. Понимание этих взаимодействий позволяет команде быстро находить ошибки и сохранять терпимость к совету директоров.
Контент
- 1 Что такое экструзионная линия для производства плит из ПП и ПЭ?
- 2 Основные компоненты, определяющие качество платы
- 3 Температуры процесса, определяющие качество листа
- 4 Скорость вывода и размер линии
- 5 ПП против ПЭ: как поведение материала меняет настройку
- 6 Общие применения плит из ПП и ПЭ
- 7 Как выбрать экструзионную линию для производства плит из ПП и ПЭ?
- 8 Часто задаваемые вопросы
- 8.1 Вопрос 1. В чем разница между экструзией плит из ПП и ПЭ?
- 8.2 В2. Какой диапазон толщины может производить экструзионная линия для производства ПП-панелей?
- 8.3 Вопрос 3. Может ли одна и та же линия обрабатывать как ПП, так и ПЭ?
- 8.4 Вопрос 4. Сколько стоит экструзионная линия для производства плит из ПП и ПЭ?
- 8.5 Вопрос 5. Почему доска имеет волнистые края или разную толщину?
- 8.6 Вопрос 6. Можно ли использовать двухшнековый экструдер для производства ПП-картона?
Что такое экструзионная линия для производства плит из ПП и ПЭ?
Экструзионная линия для производства плит ПП-ПЭ представляет собой производственную систему непрерывного действия, которая плавит полипропиленовые или полиэтиленовые гранулы и формирует из них плоский лист или плиту. Типичная толщина готовой продукции составляет 0,3–30 мм, а ширина плиты обычно составляет 1000–2500 мм в зависимости от ширины плоской матрицы и полировального валика.
Процесс проходит в шесть этапов, и каждый этап должен соответствовать следующему, иначе возникнут дефекты.
- Кормление — в бункер дозируется пеллеты и добавки; гравиметрические питатели стабилизируют производительность при изменении рецептуры.
- Плавление и транспортировка — шнек плавит полимер и создает стабильное давление; недостаточный крутящий момент проявляется в виде помпажного момента.
- Фильтрация и штамповка — устройство смены сит удаляет гели и загрязнения, а плоская матрица равномерно распределяет расплав по ширине.
- Полировка — трехвалковый пакет прижимает расплав к заданной толщине и контролирует блеск поверхности.
- Охлаждение — ролики или охлаждающие платформы отводят тепло постепенно, чтобы избежать коробления и остаточных напряжений.
- Перевозка и резка — съемник сохраняет напряжение постоянным; окончательную длину получают ножницами, пилой или намоточным станком.
На схеме ниже показана типичная одновинтовая линия. Для рецептур, требующих интенсивного смешивания (полипропилен с наполнителем, цветная маточная смесь или переработанное содержимое) двухшнековые экструдеры с сонаправленным вращением часто являются предпочтительными в качестве плавильного агрегата из-за их более высокой дисперсионной способности смешивания.
Основные компоненты, определяющие качество платы
Экструдер, матрица и комплект полировальных валков образуют треугольник качества линии по производству картона. Если один из них меньше по размеру или не соответствует размеру, на доске это сразу же отображается. В таблице перечислены основные компоненты и типичные дефекты, которые они вызывают при неправильном подборе.
| Компонент | Основная функция | Типичный дефект при несоответствии |
|---|---|---|
| Экструдер | Плавит полимер, обеспечивает равномерный расплав | Скачки мощности, колебания температуры расплава |
| Сменщик экрана | Удаляет гели и загрязнения. | Черные точки, линии штампа |
| Плоская матрица | Распределяет расплав по ширине. | Толстые или тонкие края, неровная толщина |
| Полировка stack | Устанавливает толщину и качество поверхности. | Волнистая поверхность, различия в блеске |
| Охлаждение section | Убирает тепло, не вызывая стресса | Скручивание, потеря плоскостности |
| Отвод и резак | Сохраняет натяжение, обрезает до нужной длины | Изменение длины, поцарапанная поверхность |
Крутящий момент винта является наиболее недооцененной характеристикой среди досок. Линия, на которой работают мягкие гранулы при давлении 5 Нм/см³, может остановиться, когда тот же шнек встретит 30% переработанных хлопьев или наполнителя из карбоната кальция. Производителям, которые планируют изменить рецептуру позже, следует с самого начала покупать машину с более высоким крутящим моментом.
 Высокопроизводительный двухшнековый экструдер KTS для модифицированных инженерных пластиков Серия KTS обеспечивает удельный крутящий момент 14 Нм/см³, что делает ее подходящей для высоковязких и модифицированных конструкционных пластиков. Если ваша линия может перерабатывать переработанные чешуйки или минеральные наполнители, такая конструкция с более высоким крутящим моментом помогает поддерживать производительность и избегать остановок. Посмотреть продукт →
Температуры процесса, определяющие качество листа
ПП и ПЭ являются полукристаллическими. Цилиндр должен нагревать полимер значительно выше точки его плавления, в то время как температура штампа и валков контролирует чистоту поверхности и конечную кристалличность. Правильная настройка зоны – самый быстрый способ резки лома.
| Зона | уставка ПП | Уставка ПНД |
|---|---|---|
| Зона подачи | 50–80 °С | 50–70 °С |
| Зона ствола 1 | 180–200 °С | 170–190 °С |
| Зоны ствола 2–4 | 200–230 °С | 190–220 °С |
| Адаптер и насос расплава | 210–230 °С | 200–220 °С |
| Плоская матрица | 200–230 °С | 190–220 °С |
| Стопка рулонов | 60–100 °С | 60–90 °С |
Ниже сравниваются температурные окна плавления двух семейств полимеров.
Практическое правило: если поверхность платы стала матовой или шероховатой, сначала проверьте температуру матрицы. Падение температуры на 20 °C на кромке матрицы может вызвать тот же дефект, что и изношенный валок. Ведите журнал температуры для каждого продукта и сравнивайте его с прошлыми удачными пробегами.
Скорость вывода и размер линии
Производительность определяет, сколько квадратных метров картона линия может производить в час, и это первое число, которое сравнивают покупатели. На диаграмме показаны типичные диапазоны производительности листа ПП экструзионного качества на одношнековых линиях с разными диаметрами шнеков.
Калибровка представляет собой баланс между мощностью шнека, шириной матрицы и шириной рулона. Экструдер диаметром 120 мм и производительностью 400–600 кг/ч может заполнить матрицу диаметром 1200 мм картоном толщиной 2 мм; при той же пропускной способности на матрице диаметром 2500 мм получается более тонкий лист, если не отрегулированы скорость шнека и зазор матрицы. Всегда выбирайте размер из списка целевых продуктов, а не из максимальной мощности винта.
При большой производительности экструдер большого объема с более глубокими лопастями обеспечивает высокую производительность при более низкой скорости шнека, что снижает температуру плавления и затраты энергии на тонну.
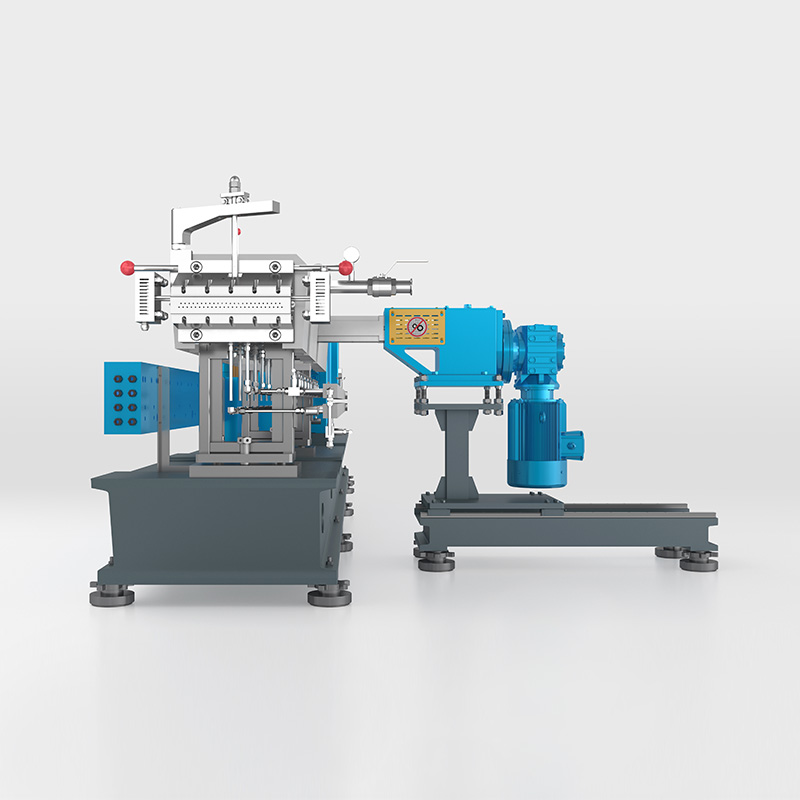 Высокопроизводительный экструдер KTD с глубокими шнеками для работы с высокой степенью наполнения Серия KTD отличается удельным крутящим моментом 11 Нм/см³ и большой глубиной паза и предназначена для высоконаполненных, реакционноспособных и термочувствительных материалов. Он подходит для линий большой производительности, где более низкая скорость шнека и более глубокие витки могут снизить температуру плавления и затраты на электроэнергию. Посмотреть продукт →
ПП против ПЭ: как поведение материала меняет настройку
Выбор ПП или ПЭ меняет настройки машины сильнее, чем ожидает большинство покупателей. Радарная диаграмма суммирует баланс собственности, который определяет дизайн совета директоров и технологические решения.
Три различия имеют наибольшее значение на паркете. ПЭВП плавится на 10–20 °C ниже, чем ПП, поэтому температура ствола снижается. Полиэтилен дает большую усадку при охлаждении, поэтому стопка рулонов и секция охлаждения должны контролировать плоскостность, а не просто плотно натягивать лист. ПП дает более жесткую доску; PE обеспечивает лучшую ударную вязкость и химическую стойкость при низких температурах.
| Недвижимость | ПП | ПНД | Эффект на линии |
|---|---|---|---|
| Плотность (г/см³) | 0,90–0,91 | 0,94–0,96 | Более высокий вес плиты на квадратный метр для полиэтилена |
| Диапазон плавления | 160–170 °С | 130–140 °С | Нижние заданные значения цилиндра для HDPE |
| Жесткость | Высшее | Умеренный | ПП allows down-gauging for the same stiffness |
| Усадка при охлаждении | 1,0–2,5% | 2,0–4,0% | ПНД needs more controlled cooling to stay flat |
| Блеск поверхности | Хорошо | Нижний | Для глянцевого ПП задана более высокая температура валков. |
Общие применения плит из ПП и ПЭ
Рынки плит из ПП и ПЭ пересекаются, но каждый материал лидирует в разных категориях. Соответствие материала и применения обычно является первым вопросом, который задают клиенты.
- Термоформовочная упаковка: Лист ПП для подносов, пищевых контейнеров и упаковок готовых блюд; для равномерного распределения стен необходима стабильная толщина.
- Канцелярские и офисные товары: прозрачный картон из полипропилена для папок, обложек для презентаций и скоросшивателей; Здесь важен высокий блеск и низкая матовость.
- Конструкция и опалубка: ПЭ плита для защитных вкладышей, кабельных прокладок и панелей опалубки многоразового использования; Ключевыми факторами являются ударная вязкость и влагостойкость.
- Автомобильный салон: ПП-панель для подкладок багажника и подкладки отделки; долговременная термостойкость и стабильность размеров имеют решающее значение.
- Химический и пищевой контакт: полиэтиленовые разделочные доски и вкладыши для резервуаров; устойчивость к химикатам и чистящим средствам важнее блеска.
Производитель, переключаясь между приложениями, меняет настройки линии, но обычно одна и та же линия обрабатывает весь диапазон, если для нее был указан шнековый и рулонный пакет.
Как выбрать экструзионную линию для производства плит из ПП и ПЭ?
Линия производства картона — это инвестиция на срок от 10 до 20 лет. Пять проверок, приведенных ниже, предотвращают наиболее распространенные ошибки в проектах новых линий.
- Сопоставьте крутящий момент с дорожной картой разработки. Если будущие продукты могут включать наполнители, переработанные материалы или антипирены, выберите экструдер с более высоким крутящим моментом прямо сейчас; модернизация крутящего момента позже обходится гораздо дороже.
- Подберите ширину и толщину штампа в соответствии с фактическим списком продуктов. Широкая матрица эффективна для широкой доски, но бесполезна для узкой продукции, выпускаемой три дня в неделю.
- Осмотрите стопку полировальных валков. Диаметр валков, хромированная отделка, независимая регулировка зазора и контуры охлаждения определяют максимальный блеск и плоскостность, которые вы можете продать.
- Проверьте тягу и резак на максимальной скорости лески. Многие линии ограничены вытягиванием и резкой на выходе задолго до того, как экструдер достигнет своей производительности.
- Подтвердите структуру поддержки поставщика. Ввод в эксплуатацию, запасные части и обучение процессу определяют, насколько быстро линия достигнет проектной производительности.
Крутящий момент винта оказывает сильнейшее влияние на долгосрочную гибкость. Это анализ крутящего момента и мощности объясняет, почему энергосистема никогда не должна быть недостаточной.
Если вы уже управляете линией и ограничением является перенастройка мощности или продукта, проект реконструкции может модернизировать экструдер и последующие этапы с меньшими капитальными затратами.
Наконец, будьте реалистичны в отношении автоматизации. Базовую линию с ручной заменой сит дешевле купить и проще в обслуживании; жесткие допуски или небольшая бригада оправдывают автоматическое измерение. Для стандартных продуктов экономически эффективная серия охватывает основной процесс и оставляет бюджет на наиболее важную автоматизацию.
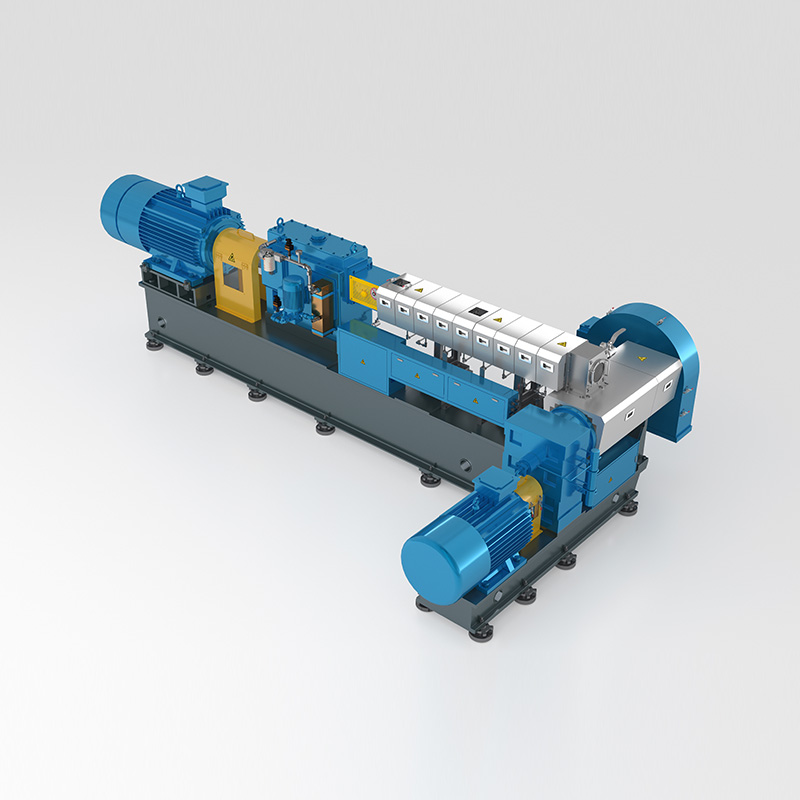 Серия экономичных экструдеров ECO для экономичных производителей компаундов Серия ECO обеспечивает удельный крутящий момент 9 Нм/см³, предлагая экономичный вариант для производства модифицированных инженерных пластиков. Он соответствует потребностям стандартных продуктов, позволяя вам выделить бюджет на автоматизацию или другие наиболее важные процессы управления. Посмотреть продукт →
Часто задаваемые вопросы
Вопрос 1. В чем разница между экструзией плит из ПП и ПЭ?
ПП board is stiffer, more transparent and resists higher temperatures, while PE board provides better chemical resistance and low-temperature impact strength. The main line differences are barrel temperature, roll temperature and cooling control.
В2. Какой диапазон толщины может производить экструзионная линия для производства ПП-панелей?
Типичная линия имеет толщину от 0,3 мм до 30 мм. Тонкий лист зависит от точного зазора между валками и высокой скорости линии; толстая доска требует более медленной скорости и более длинной секции охлаждения, чтобы предотвратить образование вмятин.
Вопрос 3. Может ли одна и та же линия обрабатывать как ПП, так и ПЭ?
Да, большинство линий могут переключаться между PP и PE. Для переключения требуются новые заданные значения температуры, регулировка температуры валков и, как правило, промывочный состав. Шнек должен быть рассчитан на обе вязкости расплава.
Вопрос 4. Сколько стоит экструзионная линия для производства плит из ПП и ПЭ?
Стоимость зависит от размера экструдера, ширины матрицы, последующей конфигурации и уровня автоматизации. Чтобы получить реалистичную цифру, отправьте поставщику целевую продукцию, диапазон толщины, ширину и годовой объем производства.
Вопрос 5. Почему доска имеет волнистые края или разную толщину?
Распространенными причинами являются нестабильная температура расплава, изношенный винт или кромка матрицы, неправильный зазор между валками и несоответствие скорости вытягивания. Сначала проверьте изменение давления расплава — обычно оно указывает на экструдер или ситовой пакет.
Вопрос 6. Можно ли использовать двухшнековый экструдер для производства ПП-картона?
Да, двухшнековые экструдеры используются, когда в состав картона входят пигменты, наполнители или переработанные хлопья, которые требуют интенсивного перемешивания. Они также обеспечивают поточное компаундирование, производя картон непосредственно по индивидуальному рецептуру.


