

 АНГЛ
 英语
 中文简体
 阿拉伯语
 АНГЛ
Стоит одну смену на станции ручной подачи, и картина повторяется: оператор черпает добавку из мешка, весы выходят за пределы нормы, часть зачерпывают обратно, а запись по-прежнему показывает 25,0 кг. При работе с восемью ингредиентами и тремя сменами эти небольшие корректировки становятся измеримыми отклонениями в каждой партии. Автоматическое взвешивание и дозирование ингредиентов заменяет этот цикл, зависящий от человека, тензодатчиками, шнековыми дозаторами и программируемым управлением, которое фиксирует каждый компонент на повторяемой цели. В этой статье объясняется, как автоматизировать взвешивание и дозирование на двухшнековой линии компаундирования: принципы взвешивания, архитектура оборудования, критерии выбора и этапы внедрения, позволяющие избежать дорогостоящих ошибок.
Контент
- 1 Зачем автоматизировать взвешивание и дозирование на линии компаундирования
- 2 Объемный или гравиметрический: сначала определитесь с принципом взвешивания
- 3 Анатомия автоматизированной системы дозирования экструзионной линии
- 4 Критерии отбора и распространенные ошибки при закупках
- 5 Путь практической реализации
- 6 Часто задаваемые вопросы
Зачем автоматизировать взвешивание и дозирование на линии компаундирования
Бизнес-кейс начинается с повторяемости. Устройство подачи с функцией потери веса измеряет собственную потерю веса с течением времени и корректирует скорость шнека в реальном времени, поэтому изменение объемной плотности больше не влияет на подаваемую массу. Вместо этого ручное взвешивание зависит от техники оператора, времени стабилизации весов и метода черпания — всех источников случайных ошибок.
Что на самом деле меняет автоматизация
- Точность, сохраняющаяся с течением времени: гравиметрическое дозирование обычно поддерживает отклонение в пределах ±0,25–0,5% от заданного значения, тогда как ручное взвешивание партии обычно варьируется на ±2–3%.
- Цифровое управление рецептами: целевые веса, допуски и последовательность подачи сохраняются в контроллере; каждая партия регистрируется для отслеживания и проверки качества.
- Чистая и безопасная работа: операторы работают вдали от пыли и повторяющихся подъемов; Закрытый транспортер снижает утечку, загрязнение и потери материала.
- Более быстрая смена: переключение рецептов — это изменение параметров на HMI, а не повторное измерение с примечаниями и догадками.
Тот же принцип применяется к маточной смеси, конструкционным пластикам, системам с высоким содержанием наполнения и биоразлагаемым модификациям: только то, что измеряется, может оставаться постоянным.
Объемный или гравиметрический: сначала определитесь с принципом взвешивания
Первое решение – не какая модель кормушки, а какой принцип взвешивания. Объемный дозатор дозирует по объему: скорость шнека определяет производительность, поэтому, если объемная плотность смещается - из-за влаги, сегрегации или повторной упаковки - подаваемая масса также смещается. Гравиметрический дозатор дозирует по массе: тензодатчики непрерывно измеряют вес, а контроллер регулирует скорость для поддержания постоянного массового расхода. Для критически важных или дорогих ингредиентов, а также для большинства процессов непрерывной экструзии эталонной технологией является гравиметрический контроль потери веса. Вы можете прочитать больше о Принцип контроля за кормлением с потерей веса в нашем подробном объяснении.
Прибавка в весе — это партия той же идеи: материал подается в резервуар до тех пор, пока весы не достигнут заданного значения, а затем выгружается. Он подходит для периодического смешивания, второстепенных добавок и рецептов премиксов, для которых требуется фиксированный вес за цикл. Практическое правило: непрерывная экструзия и критическая дозировка должны учитывать потерю веса; в рецептах дискретных порций можно использовать прибавку в весе; некритичные материалы со стабильной объемной плотностью можно дозировать объемно с меньшими затратами.
| Тип питателя | Принцип взвешивания | Типичная точность | Лучше всего подходит для | Следите за |
|---|---|---|---|---|
| Питатель с потерей веса | Гравиметрический, непрерывный | ±0,25–0,5% от заданного значения | Порошки, гранулы и низкодозированные добавки на экструзионных линиях | Цикл дозаправки ненадолго нарушает измерения. |
| Автоматический весовой дозатор | Гравиметрический, партия (привес) | ±0,5–1% от целевого значения | Отдельные порционные рецепты, второстепенные ингредиенты | Время цикла на партию |
| Объемный шнековый питатель | Объемный | ±1–2% от заданного значения | Материалы стабильной насыпной плотности, крупные гранулы | Изменение плотности приводит к увеличению массы |
| Конический (конический) питатель | Объемный, can be gravimetric | Зависит от конфигурации | Низкодозированные добавки и системы с высоким содержанием наполнителей | Геометрия конуса должна соответствовать потоку порошка. |
Краткое сравнение двух подходов к управлению
На приведенной ниже диаграмме сравниваются объемное и гравиметрическое дозирование по пяти критериям, которые наиболее важны на линии компаундирования. Гравиметрический контроль выигрывает за счет точности и пригодности для непрерывного процесса за счет более высоких первоначальных инвестиций; объемный контроль остается привлекательным, даже если допуски снижены.
Чем отличается реальная точность
Показатели точности относятся к максимальному отклонению от заданного значения в стабильных условиях. Разрыв между ручной практикой и гравиметрическим контролем – вот откуда берется отдача от автоматизации.
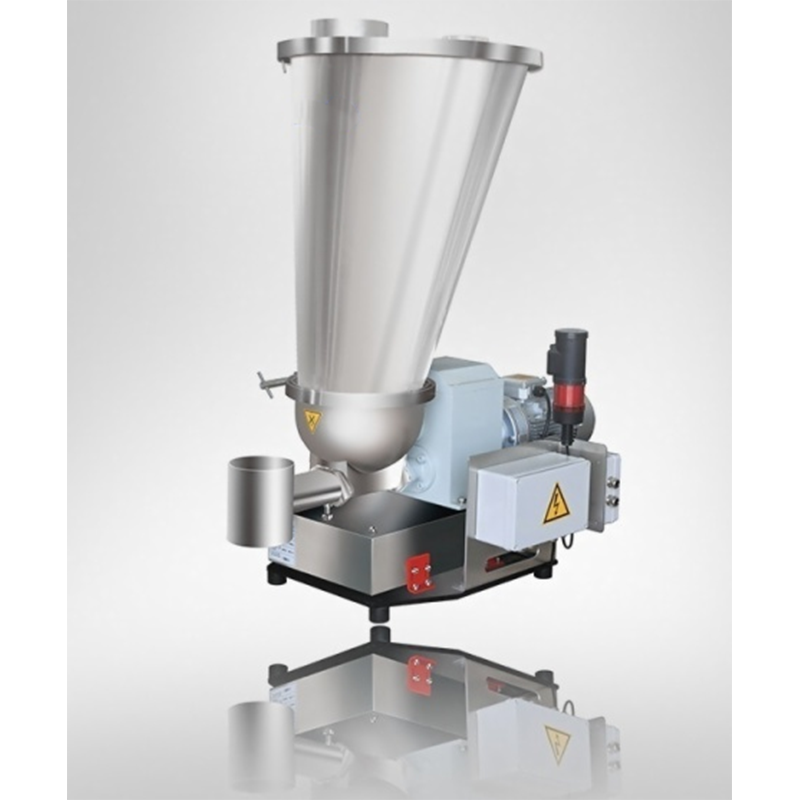 Гравиметрический дозатор с интегрированным контролем Это решение сочетает в себе хранение, взвешивание, транспортировку и дозирование с замкнутым контуром для линий непрерывного компаундирования. Он подходит операторам, которым требуется точный гравиметрический контроль и автоматизация для уменьшения отклонения от заданного значения. Посмотреть продукт →
Анатомия автоматизированной системы дозирования экструзионной линии
Автоматизированная станция дозирования представляет собой цепочку из четырех функций: хранение и выгрузка, взвешивание, подача в процесс и контроль. На схеме ниже показана типичная конфигурация двухшнековой линии компаундирования — питатель с потерей веса с бункером и тензодатчиками, питающими бочку, боковой питатель для порошка с высокой загрузкой и центральный шкаф управления, выполняющий рецепты и дозирование с замкнутым контуром.
Материал покидает бункер и проходит через шнековый питатель; модуль тензодатчиков сообщает контроллеру о потере веса; контроллер непрерывно регулирует скорость шнека; и каждое событие дозирования записывается по номеру партии. Одна и та же архитектура масштабируется от одного питателя до полной линии компаундирования с десятью и более ингредиентами.
Влияние на стабильность процесса быстро проявляется в данных партии. На приведенном ниже иллюстративном тренде ручная станция перемещается по мере изменения операторов и свойств материала, в то время как автоматизированная линия удерживает узкую полосу вокруг заданного веса.
При пакетном смешивании или операциях взвешивания и разгрузки автоматический весовой дозатор выполняет дозирование с увеличением веса в приемный резервуар. Поскольку целевой вес вводится через HMI, изменение рецепта занимает несколько секунд, и система автоматически отмечает любую дозу, выходящую за пределы допуска.
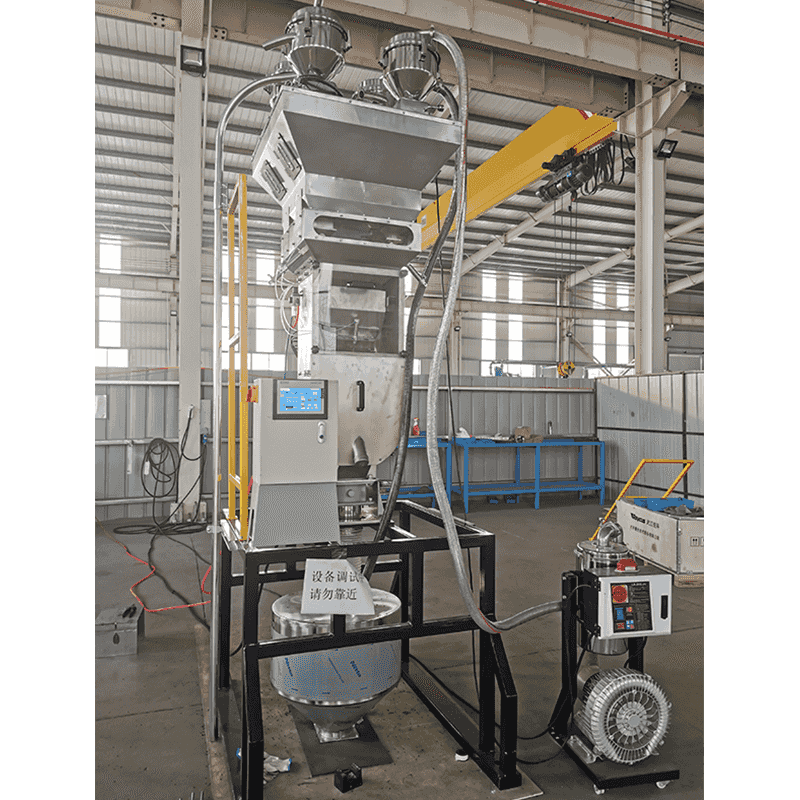 Автоматическая система дозирования и смешивания с увеличением веса Эта система, предназначенная для периодического премикса или операций взвешивания и разгрузки, автоматически дозирует каждый ингредиент в смесителе. Это упрощает внесение изменений в рецепты через HMI и отмечает дозы, выходящие за пределы допустимых значений, для обеспечения стабильного качества продукта. Посмотреть продукт →
Критерии отбора и распространенные ошибки при закупках
Выбор дозатора определяется порошком, а не брошюрой. Контрольный список, охватывающий поведение материалов и интерфейс технологического процесса, предотвратит большинство неудачных установок.
- Свойства материала: насыпная плотность и ее изменчивость, размер частиц, сыпучесть, пределы влажности и температуры.
- Точность requirement: определите допуск из спецификации продукта и укажите точность питателя в тех же единицах.
- Диапазон скоростей подачи: минимальная стабильная скорость подачи обычно имеет большее значение, чем максимальная; Отклонение 10:1 является общей целью.
- Стратегия пополнения: вакуумная, шнековая или ручная заправка должна быть спроектирована таким образом, чтобы время заправки было коротким по сравнению с рабочим объемом бункера.
- Очистка и замена: при частой смене цвета или материала полезная емкость определяется временем разборки и контактными поверхностями.
- Интерфейс управления: Устройство подачи должно обмениваться заданными значениями, фактической нормой, состоянием пополнения и сигналами тревоги с ПЛК экструдера без использования специального протокола.
Где установка идет не так: Наиболее распространенными ошибками являются выбор объемного контроля для материала, плотность которого варьируется, установка тензодатчиков там, где вибрация от экструдера попадает в весовой модуль, и игнорирование динамики пополнения — точность дозатора зависит от его цикла пополнения.
Модернизация существующей линии обычно возможна: можно добавить питатели, тензодатчики и шкаф управления без замены экструдера. Наш проекты модернизации и модернизации систематически охватывать такие случаи, от инженерных пластиков до линий по производству маточных смесей с высоким наполнением.
Для составов с 40–80 % наполнителя (карбоната кальция, талька, антипиренов или сажи) подача сбоку предпочтительнее, чем подача из основного бункера. В боковом питателе используется конический шнек, часто с вспомогательным отрицательным давлением, для подачи порошков с низкой объемной плотностью в частично расплавленный полимер, что улучшает диспергирование и снижает износ верхних секций шнека.
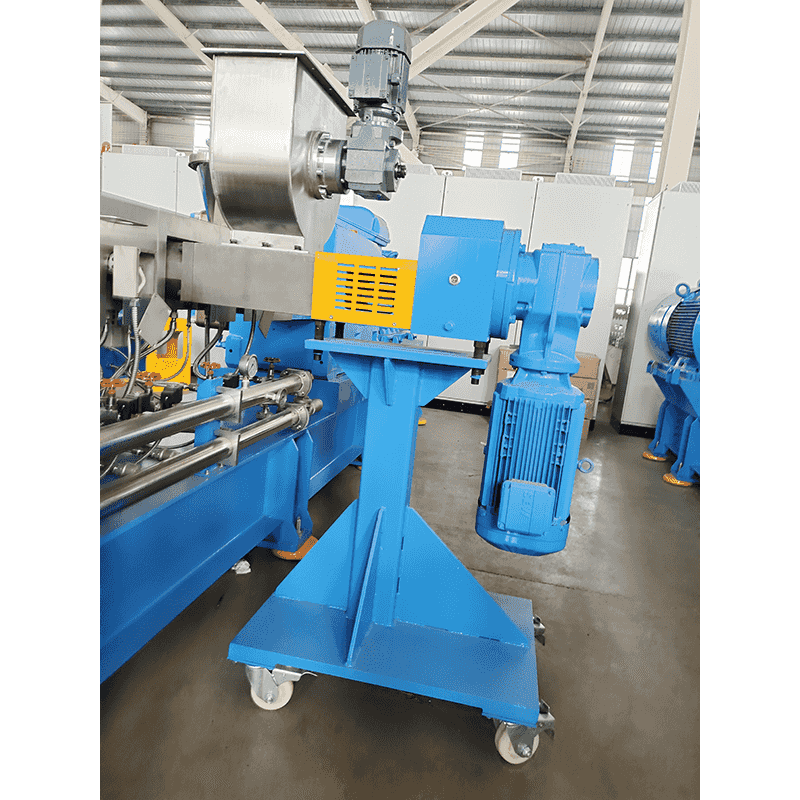 Боковой питатель для интенсивной загрузки и переработки порошков Боковой питатель с принудительной подачей, предназначенный для работы с порошками, короткими волокнами или премиксами. Он может использовать нагнетание отрицательного давления для увеличения объемной плотности, повышая эффективность при подаче высоконаполненных смесей на двухвинтовые линии. Посмотреть продукт →
Путь практической реализации
Автоматизация не обязательно должна представлять собой единовременную перестройку. Поэтапный маршрут снижает риск и позволяет операторам повысить уверенность в себе благодаря новым средствам управления.
- Охарактеризуйте каждый материал. Измерьте объемную плотность и ее изменение, размер частиц, сыпучесть, пределы влажности и температуры. Поведение порошка определяет тип питателя, геометрию шнека и конструкцию бункера.
- Определите целевой показатель точности для каждого ингредиента. Получите его из спецификации продукта, а не из маркетинга поставщика. Цветовая система маточной смеси требует более жестких допусков, чем дешевый наполнитель.
- Выберите принцип взвешивания и дозатор для каждого компонента. Потеря веса для непрерывной критической дозировки, увеличение веса для периодического добавления, боковой питатель для последующего наполнителя.
- Планируйте интеграцию управления. Распределите входы и выходы ПЛК, хранилище рецептов, логику сигнализации и блокировки в зависимости от скорости экструдера, а также регистрацию данных для отчетов о партиях.
- Установите, откалибруйте и проверьте. Выполните проверку статического веса, затем динамическое испытание при минимальной и максимальной скорости подачи. Правильно настроенная система снижения веса должна сохранять номинальную точность в диапазоне 10:1.
- Настройте пополнение и поведение при запуске. Уровень заправки, демпфирование и восстановление скорости определяют, будет ли достигнута точность в производстве, а не только во время приемочных испытаний.
Проверка обычно обнаруживает два сюрприза: изменение реальной объемной плотности поступающего материала и необходимую механическую жесткость вокруг весового модуля. Планирование времени для обоих проектов на начальном этапе позволяет избежать наиболее распространенных задержек при вводе в эксплуатацию.
Часто задаваемые вопросы
Устройство подачи с функцией потери веса установлено на тензодатчиках и непрерывно измеряет вес бункера и материала. Контроллер сравнивает измеренную потерю веса с течением времени с целевой скоростью подачи и регулирует скорость шнека в реальном времени, что обеспечивает гравиметрическую точность даже при изменении объемной плотности.
Объемный dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
При кормлении с потерей веса типичная точность составляет ±0,25–0,5% от заданного значения в стабильных условиях. Системы автоматического взвешивания (привеса) обычно удерживают ±0,5–1% от целевого значения. Ручное массовое взвешивание обычно находится в диапазоне ± 2–3% в зависимости от разрешения весов и техники оператора.
Да. Большинство двухшнековых линий можно модернизировать без замены экструдера. В проекте обычно добавляются питатели, тензодатчики и шкаф управления, переназначается логика управления, вводится управление рецептами с помощью HMI и проверяется новая точность дозирования перед началом серийного производства.
При загрузке наполнителя 40–80 % добавление всего порошка в основной бункер приводит к плохому диспергированию и сильному износу шнека. Боковой питатель вводит наполнитель ниже по потоку в частично расплавленный полимер, увеличивает объемную плотность порошка за счет действия отрицательного давления и улучшает смачивание и производительность.
Он устраняет три источника ошибок: технику работы оператора, задержки считывания показаний шкалы и дрейф плотности. Рецепты и сигналы тревоги воспроизводимы, каждая партия протоколируется, а устройство подачи постоянно корректирует себя, поэтому пеллеты соответствуют одной и той же цели от партии к партии.


