

 АНГЛ
 英语
 中文简体
 阿拉伯语
 АНГЛ
Если вы указываете линию листов ПММА, линию профиля или линию компаундирования акриловых гранул, первое решение — это не диаметр шнека. Это история жары. ПММА, или полиметилметакрилат, часто называют акрилом, и он ведет себя как инженерный термопласт высокой чистоты, пока его не перегреют, не подвергнут чрезмерному сдвигу или не наполнят слишком большим количеством влаги. Затем он может пожелтеть, образовать гели или образовать пузырьки, ухудшающие оптическое качество.
Практический вывод прост: экструзионную линию для акрилового ПММА следует выбирать по плотности крутящего момента, геометрии шнека, вакуумной вентиляции, точности подачи, контролю температуры и методу гранулирования, а не только по мощности двигателя. В этом руководстве объясняется, что такое ПММА, где применяется экструзия, какие детали линии имеют значение и что следует проверить перед покупкой.
Контент
- 1 Что такое акрил ПММА и почему его экструдируют
- 2 Марки ПММА и окно обработки
- 3 Двухшнековая экструзия: успех или неудача линий ПММА
- 4 Варианты компаундирования и гранулирования акрилового ПММА
- 5 Последующее оборудование и качество отделки
- 6 Ключевые характеристики, допуски и риски закупок
- 7 Часто задаваемые вопросы: экструзия и оборудование для производства акрила ПММА
- 7.1 В1: Для чего используется акриловый ПММА?
- 7.2 В2: ПММА — это то же самое, что акрил?
- 7.3 В3: Можно ли экструдировать ПММА?
- 7.4 В4: В чем разница между литым и экструдированным ПММА?
- 7.5 В5: Почему ПММА нуждается в сушке перед экструзией?
- 7.6 Вопрос 6: Какой двухшнековый экструдер лучше всего подходит для компаундирования ПММА?
Что такое акрил ПММА и почему его экструдируют
ПММА — прозрачный термопласт, изготовленный из метилметакрилата. Его ценят за оптическую прозрачность, жесткость, устойчивость к атмосферным воздействиям и твердость поверхности. Согласно опубликованным техническим характеристикам полимеров, ПММА общего назначения обычно имеет плотность от 1,17 до 1,20 г/см3, светопроницаемость около 92% и температуру теплового отклонения часто в диапазоне от 80 до 100 °C, в зависимости от марки. Это не то же самое, что поликарбонат: ПММА более прозрачный и устойчивый к царапинам, но более хрупкий и менее ударопрочный.
Экструзия имеет большое значение, поскольку не все изделия из ПММА отливаются. Литые листы ПММА изготавливаются путем заливки мономера между стеклянными пластинами. Экструдированные листы, профили, трубы и компаунды из ПММА изготавливаются путем плавления и формования полимерных гранул. Экструзия обеспечивает более быстрые циклы, более строгий контроль толщины и упрощение непрерывного производства. Для производителей компаундов двухшнековый экструдер также может смешивать ПММА с модификаторами ударопрочности, УФ-стабилизаторами, красителями или другими полимерами.
Марки ПММА и окно обработки
Акрил ПММА – это не один рецепт. Сорта общего назначения ориентированы на прозрачность и жесткость. Ударопрочные марки меняют прозрачность на прочность. Жаростойкие сорта повышают температуру размягчения, но сужают окно обработки. Экструзионные марки обычно поставляются в виде гранул и могут уже содержать смазочные материалы или стабилизаторы. В таблице ниже приведены типичные соображения покупателя, а не фиксированные характеристики.
| Тип оценки | Общее использование | Предостережение при экструзии |
|---|---|---|
| ПММА общего назначения | Оптическая пластина, дисплей, освещение | Влажная сушка и низкий сдвиг имеют решающее значение. |
| Ударно-модифицированный ПММА | Вывески, профили, прочные детали | Более низкая температура плавления помогает сохранить ударную вязкость. |
| Термостойкий ПММА | Автомобильная отделка, линзы, промышленные чехлы | Более узкое окно; избегать мертвых зон и перегрева |
| Экструзионный ПММА | Лист, труба, профиль, гранулирование | Постоянная подача и вакуумная вентиляция улучшают прозрачность |
Практической отправной точкой для многих экструзионных марок ПММА является сушка при температуре от 80 до 100 °C в течение 2–4 часов, а затем обработка при температуре плавления примерно между 200 и 250 °C. Эти цифры не универсальны. Для жаростойкой марки может потребоваться верхний предел, тогда как для ударопрочного сорта может потребоваться нижний предел. Важным моментом является то, что ПММА плохо переносит влагу и чрезмерное тепло сдвига.
Типичные значения из общедоступных спецификаций полимеров; марка, толщина и метод измерения влияют на результаты.
 Экструзионная линия для производства инженерных пластиков серии KTS High Performance На странице KTS High Performance Series перечислены десять моделей экструзии инженерного пластика с Do/Di, характеристиками удельного крутящего момента, скорости и мощности для контролируемого плавления. Посмотреть продукт →
Двухшнековая экструзия: успех или неудача линий ПММА
При двухшнековой экструзии ПММА обычно обрабатывается одним из двух способов: прямой экструзией листа или профиля или компаундированием и гранулированием перед вторым этапом формования. Оба пути зависят от контролируемого плавления. ПММА имеет высокую вязкость расплава, поэтому он быстро выделяет тепло сдвига. Если конфигурация шнека слишком агрессивная, полимер может разложиться до того, как оператор увидит сигнал тревоги по температуре.
Успешная линия ПММА обычно включает в себя: гравиметрический питатель для последовательного дозирования; система сушки выше по течению; двухшнековый экструдер с сонаправленным вращением и профилем шнека с умеренным сдвигом; вакуумная вентиляция для влаги и летучих веществ; насос расплава или устройство смены сеток, когда важна стабильность давления; и систему гранулирования или матрицы, соответствующую целевому продукту. Для компаундирования полезным показателем является удельный крутящий момент. KUNWEI заявляет, что разработала двухшнековые экструдеры с удельным крутящим моментом до 14 Нм/см3 для индустрии компаундирования. Более высокая плотность крутящего момента может обеспечить большую производительность на размер винта, но также требует лучшего охлаждения винта и управления процессом.
Только схематично. Фактическая компоновка линии зависит от производительности, формы гранул и их формы на выходе.
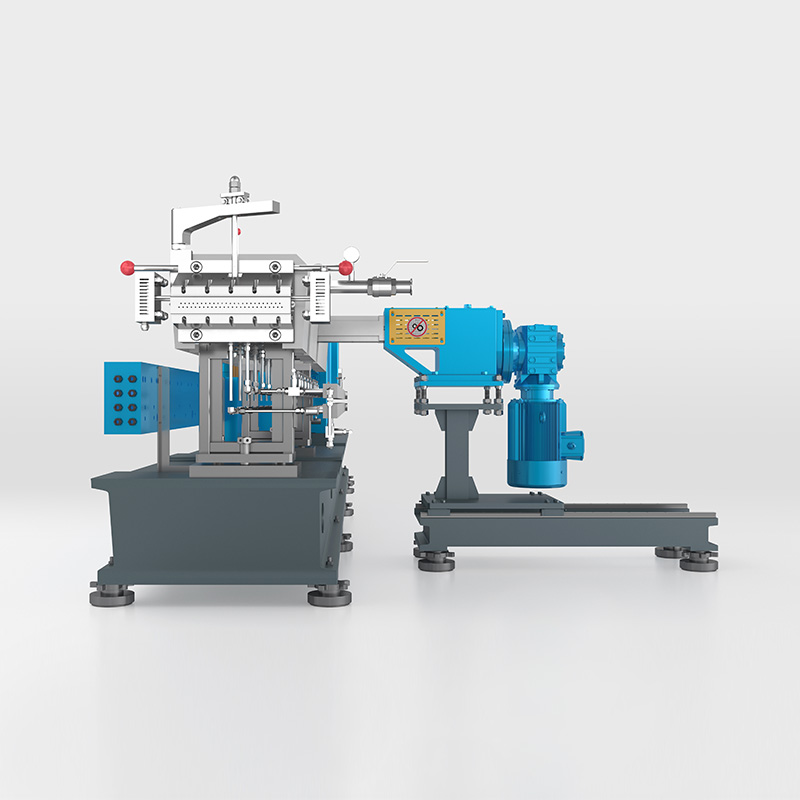 Линия по производству двухшнековых экструдеров большого объема KTD На странице серии KTD High Volume представлены модели, а также данные о крутящем моменте, скорости и мощности для компаундирования с высоким крутящим моментом наполненных, реакционноспособных или чувствительных к сдвигу материалов. Посмотреть продукт →
Варианты компаундирования и гранулирования акрилового ПММА
При смешивании ПММА целью является равномерное диспергирование без разрушения молекулярной массы. Двухшнековый экструдер, вращающийся в одном направлении, с модульными шнековыми элементами позволяет процессору сбалансировать транспортировку, плавление, смешивание и вентиляцию. При высоких нагрузках наполнителей или добавок боковой питатель может добавлять минеральные наполнители или армирующие добавки после того, как полимер уже расплавился. Это снижает износ шнеков и позволяет избежать проблем с подачей.
Следующее решение – гранулирование. Грануляция стренги обеспечивает хороший визуальный контроль и хорошо работает со многими соединениями ПММА, но требует тщательного охлаждения. При подводном гранулировании получаются круглые окатыши, и его производительность может быть выше, однако для этого требуется чистая поверхность матрицы и стабильное давление расплава. Горячая резка водяным кольцом является еще одним вариантом для некоторых соединений. Использованную или существующую линию иногда можно модернизировать, а не заменить; например, линия гранулирования инженерного пластика могут быть переработаны с использованием новых шнековых элементов, питателей и средств управления при изменении ассортимента полимеров.
Покупателям следует попросить провести пробный запуск с их собственным сортом ПММА. В ходе испытания необходимо измерить производительность, температуру плавления, крутящий момент, уровень вакуума, форму гранул и пожелтение. Если поставщик не может показать, как линия справляется с влажностью и теплом, то предложение является неполным.
 Система подводного гранулирования для последующих линий шнекового экструдера Обломки гранулята, полученные подводной матрицей, плавятся в гранулы в циркулирующей воде, что помогает снизить уровень пыли и обеспечить повторное использование охлаждающей воды. Посмотреть продукт →
Последующее оборудование и качество отделки
Гранулы и листы ПММА оцениваются визуально. Линия, которая обеспечивает приемлемые механические свойства, но с видимыми черными крапинками, пузырьками или изменением цвета, все равно не будет иметь успеха на рынке. Поэтому последующее оборудование заслуживает такого же внимания, как и экструдер. Точность подачи влияет на консистенцию рецептуры. Вакуумная вентиляция влияет на уровень пузырьков и геля. Фильтрация воздействует на соринки. Резка и охлаждение влияют на форму гранул и образование пыли.
При экструзии листов и профилей матрица, каландрирование, охлаждение и система вытягивания определяют допуск по толщине и качество поверхности. При составлении рецептуры гранулятор, система подачи воды и классификатор определяют насыпную плотность и поведение при подаче. Линия ПММА часто требует обеспыливания или просеивания, поскольку мелкие частицы могут вызвать скачки подачи и оптические дефекты. Лучший подход к закупкам — сначала определить конечный продукт, а затем вернуться к проектированию винтов и последующему оборудованию.
Ключевые характеристики, допуски и риски закупок
Экструзия ПММА менее щадящая, чем многие обычные полимеры, поэтому спецификации следует составлять с учетом допусков. Практическая спецификация может потребовать стабильности температуры расплава в пределах плюс-минус 3 °C, вакуумной вентиляции, способной достигать определенного уровня вакуума, изменения длины гранул в установленном диапазоне и шнековых элементов из износостойкого материала при использовании наполнителей. Точные цифры зависят от сорта, производительности и продукта.
Общие риски при закупках включают сравнение только мощности двигателя без учета удельного крутящего момента; недооценка сушки и вентиляции; выбор окомкователя без испытания расплава; и принятие конструкции винта, скопированной из другого полимера. Соединение ПММА может выглядеть хорошо при низкой производительности и не работать при полной производительности. По этой причине приемочное тестирование должно включать в себя продолжительную работу с заданной производительностью, а не короткую демонстрацию.
Также проверьте доступ к услугам. Линии ПММА требуют частой очистки при смене сорта. Гильзы ствола, шнековые элементы, фильеры и лопасти гранулятора должны быть доступны без чрезмерного простоя. Наличие запасных частей имеет большое значение, особенно для вакуумных уплотнений, нагревательных элементов и режущих ступиц. Подержанная или отремонтированная леска может быть привлекательной, но только в том случае, если геометрия винта и элементы управления переработаны для акрила. А линия гранулирования двухшнековой экструзии маточной смеси Модернизация может проиллюстрировать, как секции подачи, смешивания и гранулирования адаптируются при изменении материала.
Часто задаваемые вопросы: экструзия и оборудование для производства акрила ПММА
В1: Для чего используется акриловый ПММА?
ПММА is used for signage, lighting covers, display sheets, automotive trim, medical devices, and optical parts. It is also compounded into pellets for extrusion and injection molding.
В2: ПММА — это то же самое, что акрил?
Да, в повседневном использовании акрил обычно означает ПММА. Строго говоря, акрил — это семейство полимеров, а ПММА — наиболее распространенный прозрачный акриловый пластик.
В3: Можно ли экструдировать ПММА?
Да. Широко распространены экструдированные листы, профили, трубы и гранулы из ПММА. Ключевым моментом является контролируемая сушка, умеренный сдвиг и стабильная температура плавления.
В4: В чем разница между литым и экструдированным ПММА?
Литой ПММА изготавливается путем заливки мономера в формы или между стеклянными пластинами. Экструдированный ПММА изготавливается путем плавления гранул. Экструдированные марки обычно обеспечивают более строгий контроль толщины и более быстрое производство.
В5: Почему ПММА нуждается в сушке перед экструзией?
ПММА absorbs moisture. If it is not dried, the water turns to steam in the barrel, causing bubbles, silver streaks, and poor surface quality. Typical drying is 80 to 100 °C for 2 to 4 hours.
Вопрос 6: Какой двухшнековый экструдер лучше всего подходит для компаундирования ПММА?
Обычно предпочтение отдается двухшнековому экструдеру со вращающимся в одном направлении с достаточной плотностью крутящего момента, плавной геометрией шнека, вакуумной вентиляцией и точной гравиметрической подачей. Точная конфигурация должна быть проверена с использованием ПММА конкретной марки.
Для проектов с использованием акрила и ПММА самый безопасный путь — определить оптическую или механическую цель, подтвердить марку смолы, правильно ее высушить и протестировать предлагаемый шнек и последующее оборудование в реальных производственных условиях. Линия, которая защищает качество плавки, обычно превосходит более дешевую линию, которая выглядит конкурентоспособной только на бумаге.


